铝单板加工从确认资料开始
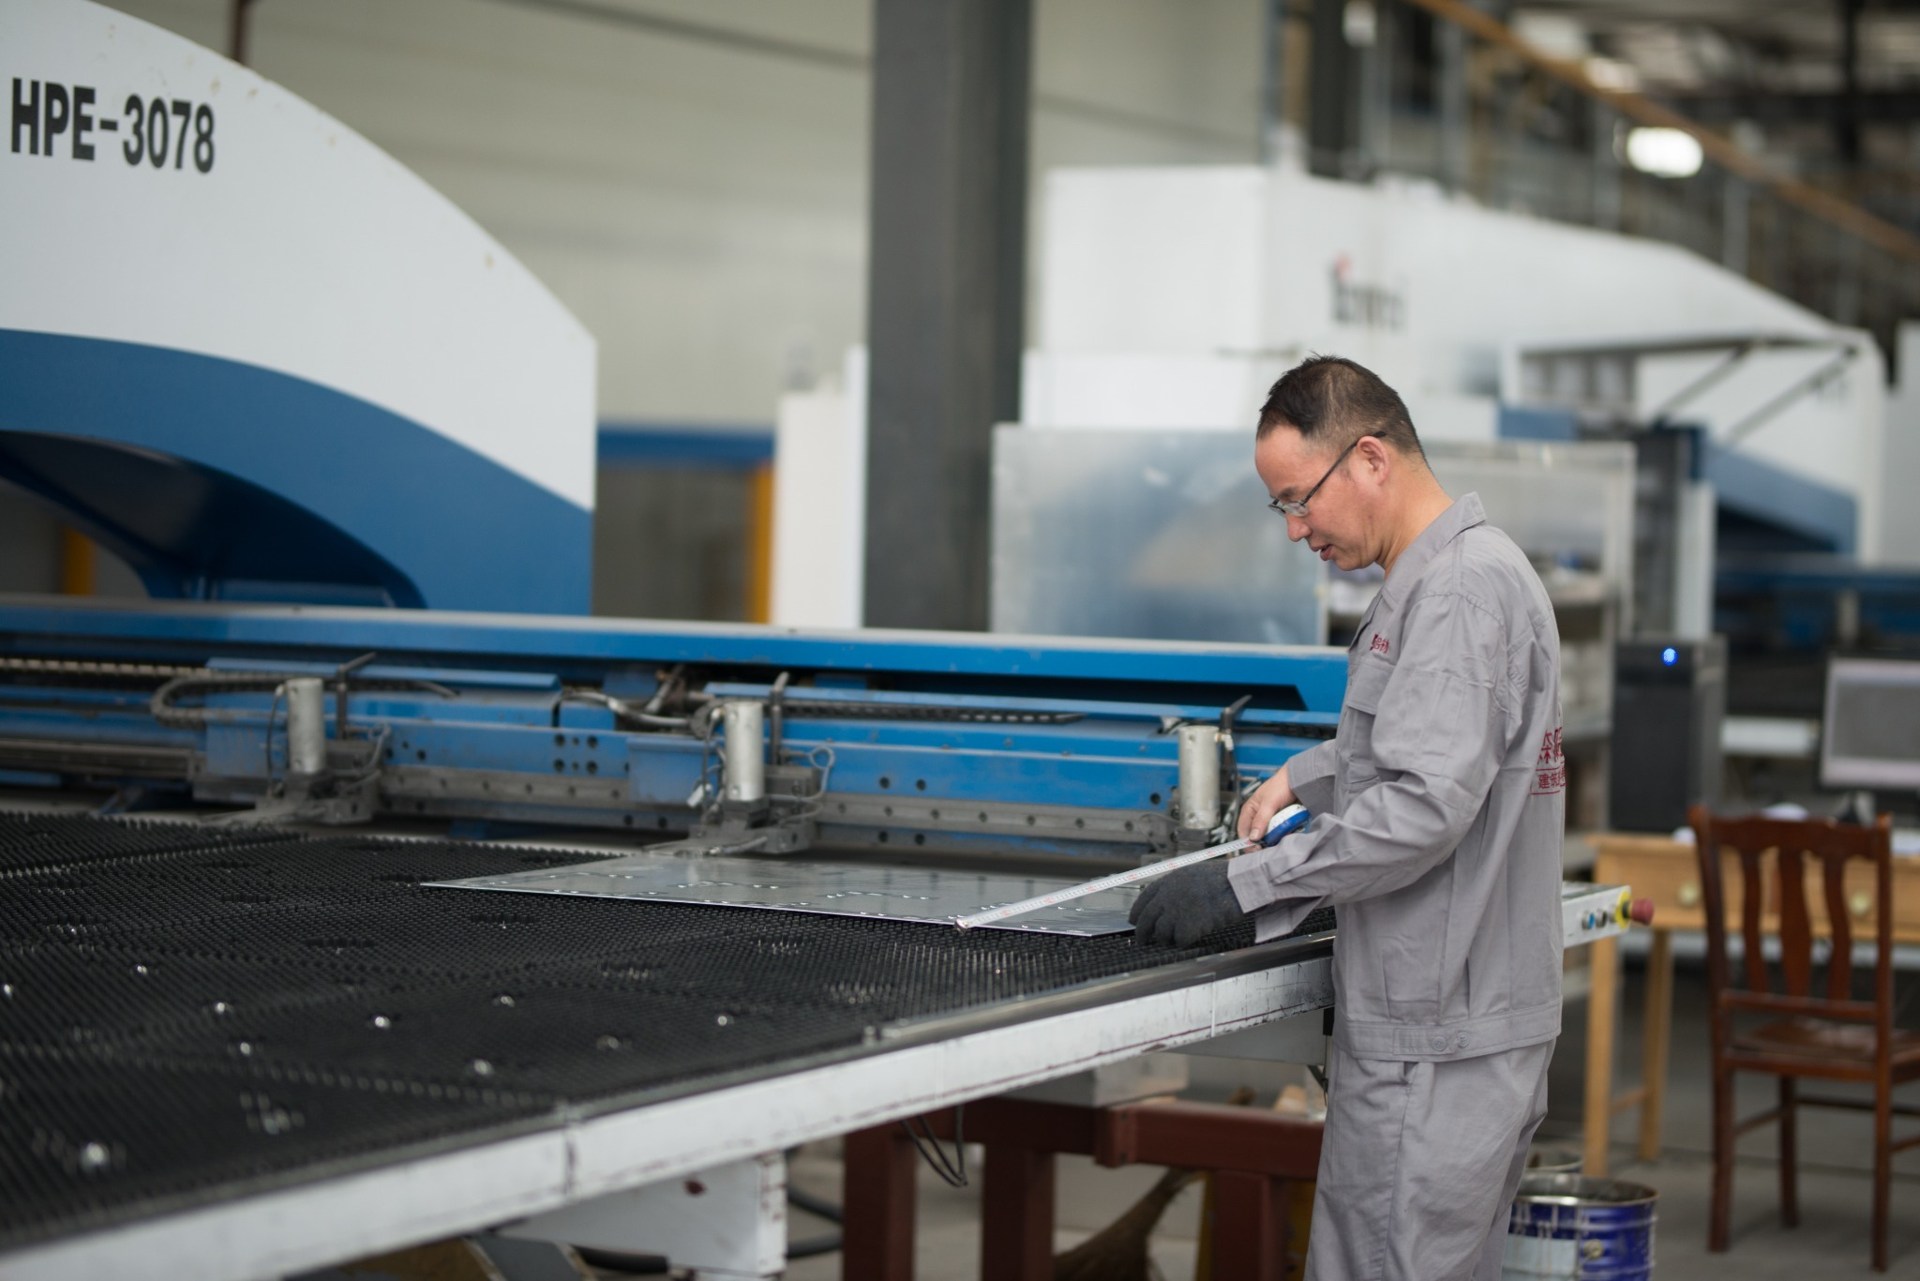
铝单板加工把已确认的板块要求转化为成品,涉及基材、排版下料、成形、焊磨、装配、前处理、涂装、检查和包装。不同板型的路线不一样,不能把常规平板的流程和周期直接套到双曲、复杂焊接或多色小批项目。
 查看完整图片
嘉色可结合加工图、模型及供货范围安排生产配合。开始前明确哪些尺寸已经复核,谁负责图纸确认,哪些样板和技术项尚未定,避免把仍在讨论的版本发到不同工序使用。
基材、排版和下料怎样衔接
先核基材牌号、状态、厚度及数量,再按成品与展开资料研究排版。见光、展开及计价面积分清,异形板和成形余量按实际工艺处理。材料利用会受板型、尺寸、数量和重复性影响,不能只根据项目总面积估计全部工作。
下料后的板件需要与图号、板号对应。多个区域使用相似形状时,通过编号、方向和版本区分;改图要标出受影响板号及在制状态,不能仅把新版文件发到群里就视为全部同步。
折弯、滚弧、焊接及复杂造型
折弯需要明确边部方向、尺寸与孔位;滚弧需要轮廓和控制依据;焊接构件需要关注定位、热变形及后续打磨。曲面、转角、收边和连接在同一板件上相互影响,实际顺序由工艺安排。
双曲或不规则构件可能需要建模、制模、拉伸、分段成形、试拼等工作。并非每块双曲都用同一方法,也不是每块板都必须焊接;按真实模型研究工艺后再确认成本和计划。
涂装、检查与包装交付
板件加工与修整完成后进入所选前处理和涂装。颜色、光泽、纹理方向及喷涂面有明确记录,多色和复杂表面分别封样。检查关注尺寸、板型、边部和约定表面要求,发现问题按工序核对,不只用最终照片判断原因。
包装标注区域、板号与方向,结合板型保护表面和边部。成品入库、装车、到货和安装是不同节点,计划中分别写清,并明确运输、卸货、二次搬运及现场保管范围。
生产计划为什么不能只说几天
总量之外,图纸是否冻结、颜色是否封样、重复件比例、模具、特殊工序和分批需求都会影响安排。多个工序可能衔接或并行,工序计划要结合实际衔接与并行安排确认。
请说明首批急需区域和后续顺序,确认每批具备哪些下单条件。新增板件、改图或改色应形成记录,复核对已备料、在制品与交付的影响。
首次沟通,建议准备
加工图或模型、板号清单、基材与厚度、表面及样板、成品数量、版本确认记录、首批与后续区域、运输地点及卸货要求。
资料更新:2026-10-25