板件的形状从图纸开始
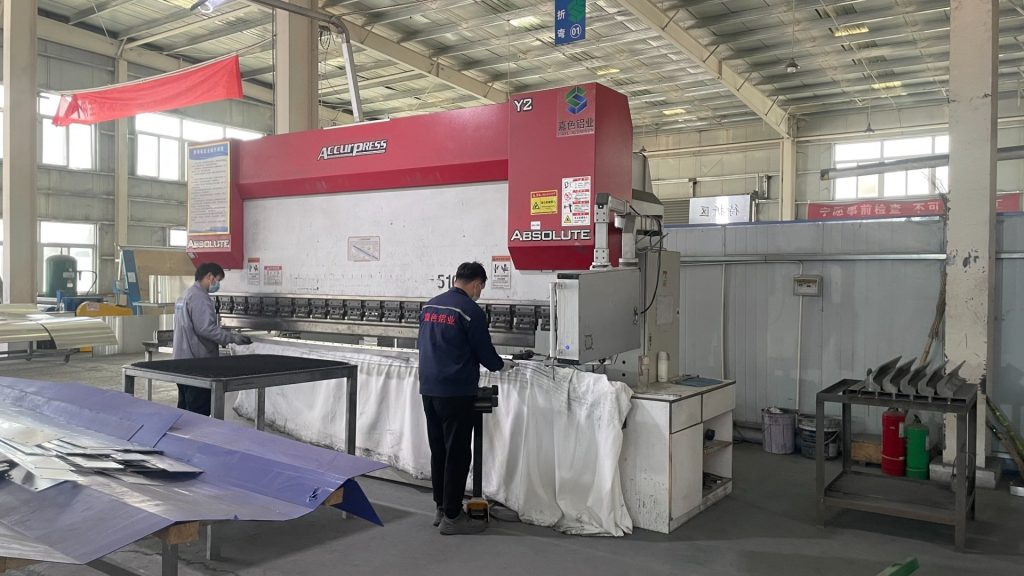
钣金不是单独一道折弯工序。材料、排版、切割、开孔、折弯、滚弧、焊接及修整,依据不同板型组成加工路线。先确认板号、尺寸、折边、孔位和版本,才便于每道工序围绕同一块板工作。
 查看完整图片
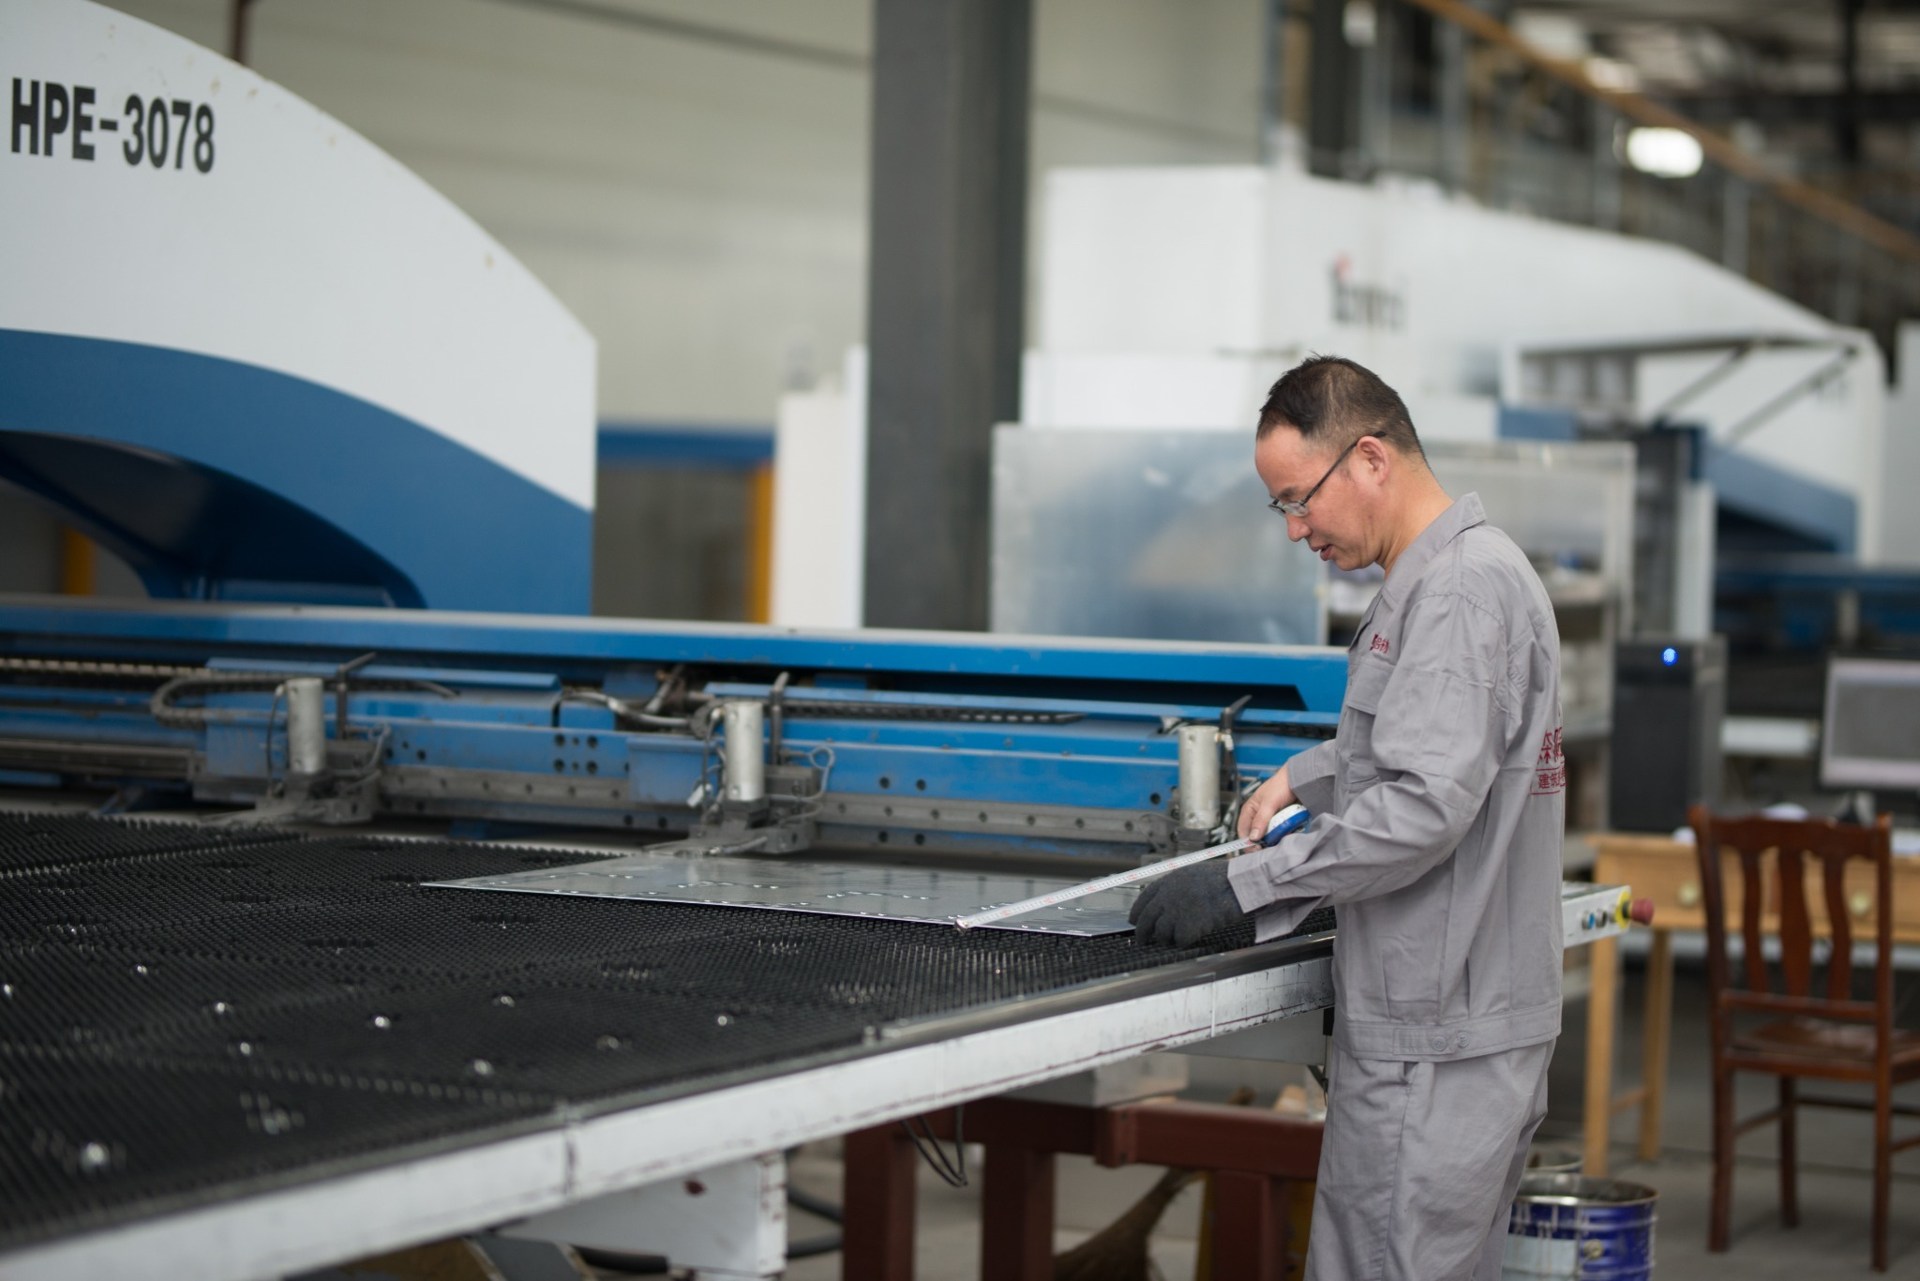
总面积相同并不代表工作量相同。批量重复件可以共享部分准备,而多规格异形板需要更多逐件核对;焊缝长度、折弯次数和复杂边部也会改变加工量。
下料、开孔和成形各看什么
下料研究成品与展开、材料利用和方向;冲孔及雕刻核图案、留边与加强构造;折弯核边部、方向及孔位关系;滚弧核控制尺寸、弧向与成品边界。不同工序前后要能识别板号,避免形状相近而混淆。
复杂构件的成形及焊接按板型安排,关注定位、热变形和后续修整。不能把焊接完成直接等同于外形已符合要求,仍需核轮廓、边部及装配关系。
检查与涂装怎样连接
涂装前处理尺寸与成形问题,检查表面、焊磨和边部状态。复杂相邻构件可按项目安排首件或试拼,核对板块衔接、接缝和连接空间;检查结果对应板号与批次留存。
进入喷涂前分清正反面、色样与纹理方向。图纸变更须联系板号及生产状态,既不能对已经涂好的板件随意再加工,也不能把旧版数量清单与新版图纸混用。
客户提供哪些信息更有效
提交确认版加工图、模型、材料与表面要求、数量及批次。没有加工图时说明项目阶段和希望嘉色配合的内容,先补齐缺项,再确认正式下单依据。
报价范围区分常规与特殊加工、制模、装配、角码及加强筋等包含项;交货按包装、运输和安装区域衔接,而不只约定一个模糊总天数。