采购知识
喷涂车间质检链条:前处理、喷涂、检测逐环节看
七道前处理、静电喷涂与烘烤、膜厚色差附着力检测的质检链条与常见缺陷成因。
更新于 2026-10-26 · 嘉色铝业
前处理七道:附着力的根
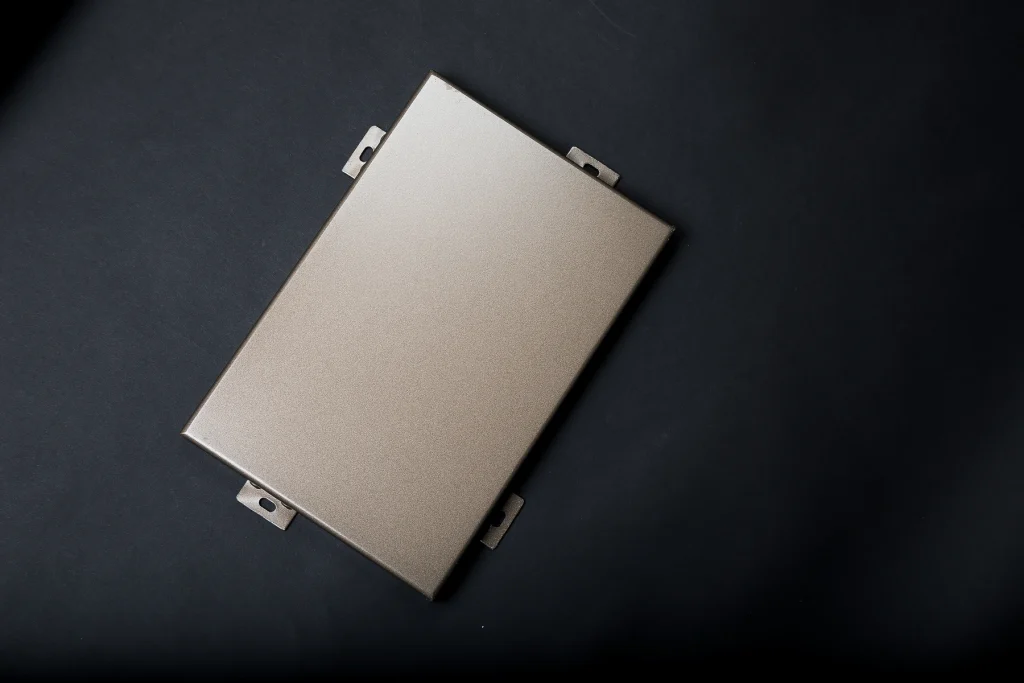
喷涂质量一半在前处理。自动喷淋线的七道工序是:预水洗、预脱脂、脱脂、清水、清水、纯水、无铬钝化——把板面的灰尘油脂洗净,再生成一层均匀钝化膜。附着力和耐蚀性差,多数能追溯到前处理没做透。
喷涂与烘烤
静电喷枪让涂料均匀吸附上板,随后进炉按工艺曲线固化。这一环节的常见缺陷都有明确成因:针孔多因一次性喷涂过厚或底层未干透;起泡多因板面残水残油或压缩空气含水;橘皮与粘度、走枪速度有关;流挂是喷得过近过厚;缩孔指向除油不净;色差来自涂料批次或固化温度波动。每类缺陷都有对应的工艺对策,关键是首检和巡检要跟得上。
检测环节用什么
常规检测包括:涂层膜厚仪测平均与最小膜厚;色差仪做批次对色,同工程用同批次涂料并留样;光泽仪测光泽偏差;百格刀做附着力划格试验。检测数据随批次记录,出问题时可回溯。
给采购方的验收建议
到货抽检带一块膜厚仪:多点测边角和复杂部位;核对颜色与封存样板在自然光下比对;大项目约定第三方检测口径。质检链条完整的厂,检测记录能随要随给。